铸造厂粉尘废气处理方法|铸造厂压铸配件加工粉尘废气处理案例
案例一:某钢铁企业铸造车间粉尘治理项目
项目背景
该精铸产线在锻造、起模和彻底清除流程中发生过量灰尘,中间混砂机、喷砂室和感器炉区域环境的二腐蚀硅含碳量分开 达到40.5%、64%和15%。灰尘孔径冗杂(含50μm这粒状及2μm接下来微尘),现实存在爆破安全风险(铝、镁灰尘),且分离二腐蚀硅易发生硅肺病,需有效排尘模式。
废气成分及来源
- 来源:熔炼炉(铁水熔化)、落砂机、抛丸机、砂轮机等环节。
- 成分:金属氧化物(Fe₂O₃、SiO₂)、树脂粘结剂挥发物(甲醛、苯酚)、碳化物等。
处理工艺流程
- 集气与预处理:
- 在熔炼炉、抛丸机等粉尘源设置密闭集气罩,通过负压抽吸收集含尘气体。
- 高温烟气经冷却塔降温后进入脉冲布袋除尘器。
- 核心处理:
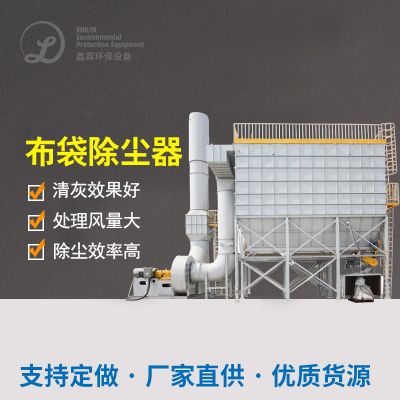
- 脉冲布袋除尘器:选用耐高温(200℃)芳纶滤袋,过滤风速1.0~1.8m³/min,捕集0.1μm以上颗粒,除尘效率达99.9%。
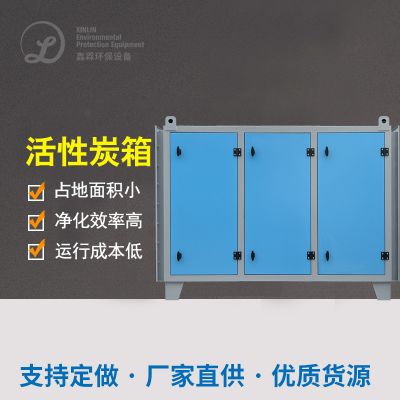
- 活性炭吸附塔:针对挥发性有机物(VOCs),进一步吸附残留的树脂挥发物。
- 排放与回收:
- 净化后气体经15m烟囱达标排放(粉尘浓度<20mg/m³)。
- 收集的金属粉尘压块后回用于熔炼工序,硅砂粉尘用于建材生产。
最终效果
- 环境效益:粉尘排放浓度降至10mg/m³以下,VOCs去除率>90%,完全符合《大气污染物综合排放标准》。
- 经济效益:金属粉尘回收率85%,年节省原材料成本约120万元。
- 健康改善:车间内PM2.5浓度下降80%,员工呼吸道疾病发生率降低70%。
案例二:无锡某压铸厂废气综合治理项目
项目背景
该厂选择环氧树脂砂造型艺术工艺技术,起模时出现含HCl、甲醛和苯、二甲苯的复合型严重有机有机废气,有机废气温差多达150℃,且出现多种多样性味道,需合理安排吸尘与除味。
废气成分及来源
- 来源:压铸机浇注、模具清理、树脂砂固化。
- 成分:金属粉尘(Al₂O₃、ZnO)、酸性气体(HCl)、VOCs(甲醛、丙酮)。
处理工艺流程
- 多级净化系统:
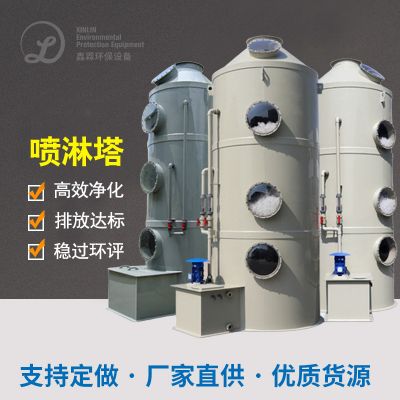
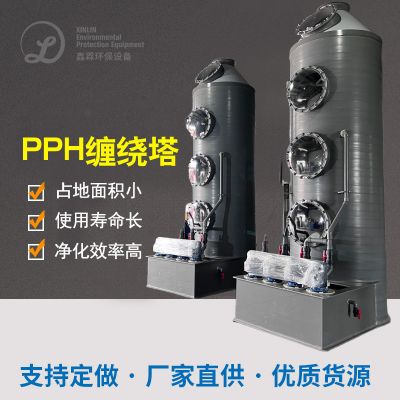
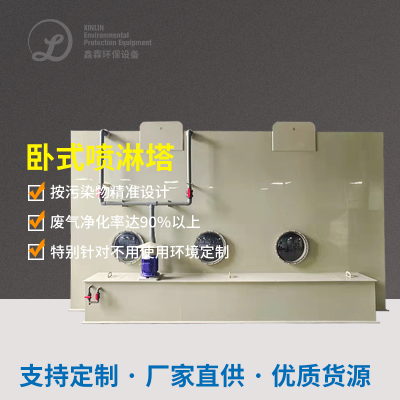
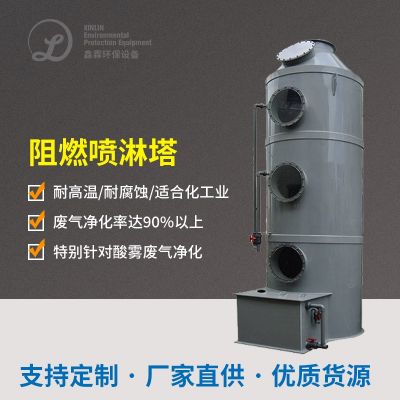
- 喷淋塔:采用NaOH溶液喷淋,中和酸性气体(HCl去除率>85%),同时降温至60℃以下。
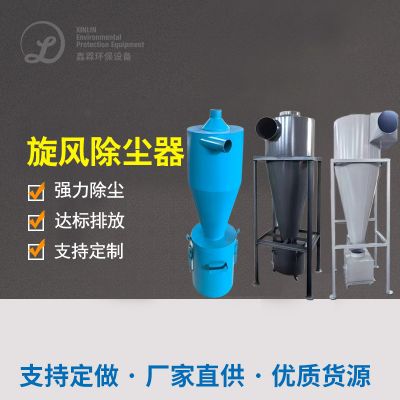
- 旋风+布袋除尘器:去除大颗粒金属粉尘,预过滤效率95%。
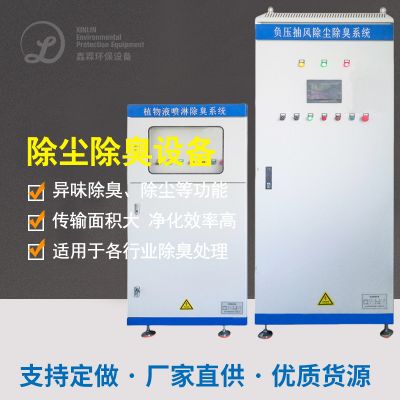
- UV光氧催化:分解VOCs为CO₂和H₂O,配合活性炭吸附残余异味。
- 智能控制:
- 根据传感器数据自动调节喷淋液pH值及风机功率,能耗降低30%。
最终效果
- 排放指标:粉尘浓度<15mg/m³,甲醛浓度<0.5mg/m³,臭味强度≤2级(国标≤3级)。
- 系统稳定性:设备连续运行8000小时无故障,滤袋更换周期延长至18个月。
总结
以下装修案例认为,生产厂灰尘冶理需紧密结合灰尘的特点(比表面积、室内温度、爆表性)的选择“预治疗+效率高降尘+末段气体降解”的复合材料工艺机。布袋降尘器因高不适应(耐高热、抗蚀化)成為热门机,而催化氧化家用活性炭气体降解或光氧催化氧化但是有效解决处理VOCs间题。

 扫一扫添加微信