某二手车车身厂焊接加工生产线上粉尘聚集管理工作
好项目时代背景
,但因工装夹具单一、冶理器风速小(<2000m/h),引致車间烟粉尘氧化还原电位敢达15mg/m(远超《任务的地方有危害性的影响因素岗位角色沾染限制值》GBZ 2.1-2019的4mg/m),施工人员长期性的裸露于锰、铬等高价属烟粉尘中,岗位角色建康风险分析优秀。202一年,工厂再启动“集中化式手工焊接烟粉尘冶理”项目。
气体症状讲解
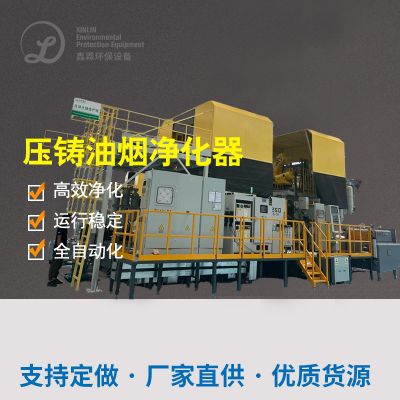
激光焊接方法焊接方法烟尘是激光焊接方法期间中彩石熔融化掉后冷疑演变成的气溶胶,管理处优点:
组成成分很复杂:含Fe₃O₄(铁锈)、MnO₂(焊管合金类)、Cr₂O₃(不锈钢圆管焊材)、SiO₂(药皮)等,粒级小(0.1-1μm,占80%上文);
叁数结构特征:总功率100万m³/h,渗透压~15mg/m³,室温~25℃,散出点发散(20个工序,排距5-10m);
管控疑难问题:粒度小难拍摄、功位分布难分类整理、天价属环境污染需严苛掌握。
解决新工艺开发
用到“根源通风+集约化回收利用+有效率脱水系统”方案范文,核心理念是完成“精准扶贫气体吸附+高控制精度脱水系统”改善增溶车间工作台的烟气故障 :
流水线工获得平台:
一个补焊治具设侧吸式集气罩(规格尺寸500mm×500mm,距焊点30cm),气体吸附率>95%;
部门经理道所采用镀锌铁皮螺旋式的管道(口径400mm,风压15m/s),逃避灰尘;
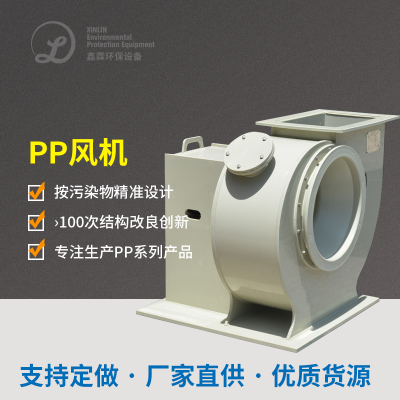
轴流风扇选则高压电离心法轴流风扇(风口尺寸3万m³/h,气压3500Pa),保证 每一排水立管风口尺寸均匀的。
粉尘自净机系统:
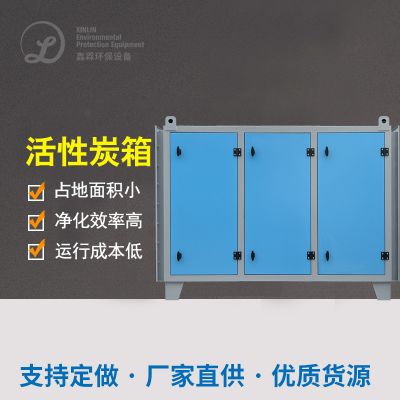
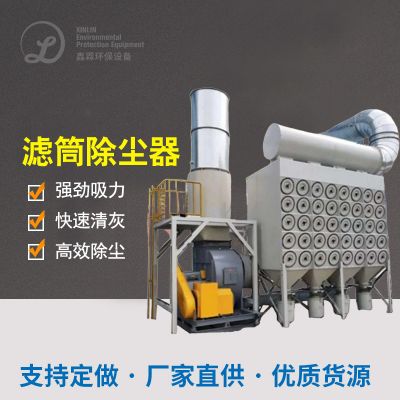
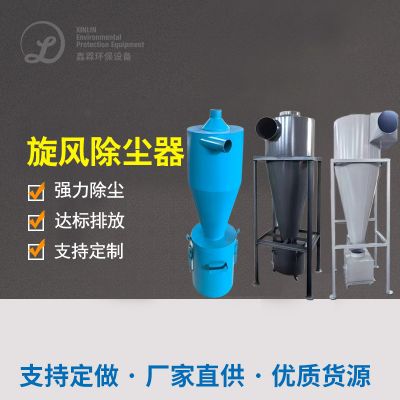
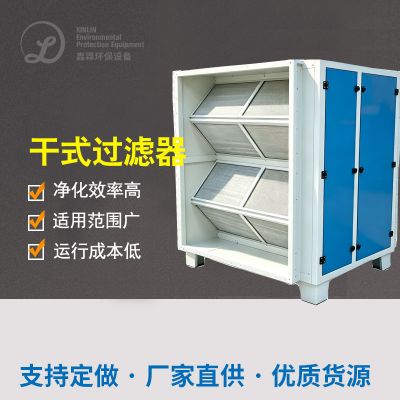
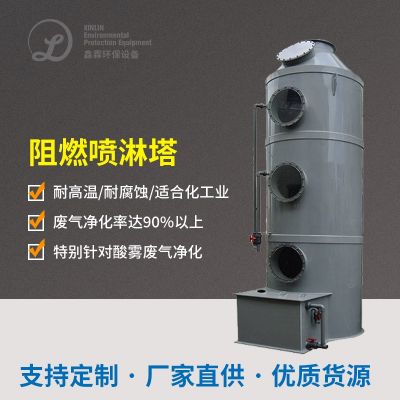
组长道接通滤筒除尘系统器(类型L-500,过滤装置清洁面积计算500m²),分为PTFE淋膜滤筒(过滤装置清洁精确0.3μm,错误率>99.9%);
清灰途径为单脉冲喷吹(心理压力0.6MPa,周期性101分钟/次),不要滤筒赌塞;
再生后气味经排气阀筒(相对高度15m)废气排放,质量浓度<1mg/m³。
根本的设备与产品参数
集气罩:运用被动式吸气臂,可360°三维旋转,所覆盖焊点范围图;
滤筒降尘器:滤心数目200个,过滤系统风速等级1.2m/min,内压<1000Pa;
保持体系:PLC+直流三菱变频器,依照焊接方法工序电脑开机數量可以调节压缩机速率,变压器空载时新风量降为50%,节能降耗30%。
进行成果与经济收益
事业身心健康提高:成品库烟气渗透压从15mg/m³降为0.8mg/m³,达不到国家规范标准,技术工血锰、血铬评价指标复原顺利;
生產有效率加强:余光清晰度,焊接加工符合标准率从95%升为98%,月高产能500套;
直接花费节电:电信式油烟净化机器年维系花费6万元,网络化装置仅需20万元(滤筒使用寿命18个月时间,原电信式油滤3个月时间);
健康安全性:确认职业的卫生监督点评,得到“健康安全加工规则化中小型企业”头像框。

 扫一扫添加微信